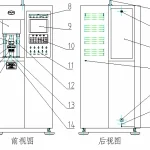
产品型号:MM-U10A
产品定位:MM-U10A采用端面滑动摩擦副和向上液压加载,重点解决工程塑料、粉末冶金、合金轴承材料在干摩擦或油浸条件下的中高载荷评价。最大试验力为10000 N,试验力、摩擦力、温度和转速可同步记录。它不模拟轴承内外圈的径向配合,也不直接给出塑料轴承极限PV值;需要径向20 kN加载和配合间隙研究时,应使用MPV-20C一类专用PV试验系统。


用途、试验对象与方法边界
采用端面滑动摩擦形式,适合工程塑料、粉末冶金和合金轴承材料在无油或浸油条件下的摩擦磨损评价。可改变载荷、速度、配偶材料、表面粗糙度和硬度,并测量摩擦温升与摩擦系数。
与相邻机型的边界:与MM-P2相比,MM-U10A更聚焦端面滑动和10 kN载荷;与MPV-20C相比,其最大载荷较低,后者更强调轴承PV值和20 kN径向加载。
适合组织的试验任务
- 工程塑料配方筛选
- 粉末冶金摩擦性能
- 轴承材料无油/浸油对比
- 摩擦温升与系数测量
典型场景与技术回答
工程塑料需要比较干摩擦和油浸摩擦,试验矩阵怎样设置?
同一材料批次采用相同试样尺寸、端面粗糙度、配副材料、载荷和转速,只改变润滑状态。干摩擦组要控制调湿和环境温度,油浸组要固定油品批次、油量、起始温度与浸润时间。结果至少同时比较稳定段摩擦系数、温升、质量或尺寸磨损以及表面转移膜,避免用单个平均摩擦系数代替材料耐磨评价。
粉末冶金材料在高载荷下试验,为什么要关注端面接触?
多孔材料的含油状态、孔隙率和表面压实层会影响摩擦与温升。高载荷前先用接触印迹确认端面贴合,再按阶梯载荷观察摩擦力和温度是否突变。若一开始就施加10000 N,局部翘曲或边缘接触可能被误判为材料失效。
低于400 N的小载荷数据能否与中高载荷数据同等使用?
资料对低于满量程4%的区域采用绝对误差和重复性指标,反映该区间相对误差会明显增大。若研究重点长期落在几十牛到数百牛,应先确认目标信号是否满足实验室不确定度要求;必要时选用较低量程传感器或专用低载荷设备。
只改变试样硬度,怎样避免粗糙度成为混杂变量?
热处理后分别测量硬度、端面粗糙度和平面度,并用同一加工路线完成终加工。不同硬度样品若采用不同磨削或抛光状态,磨合时间和真实接触面积会同时变化。建议先确定允许的粗糙度窗口,再随机化试验顺序并设置不少于3个重复样。
非标试样或扩展工况怎样确认?
若现有试样尺寸、油浸方式或摩擦力范围与标准夹具不一致,可把试样图纸、材料状态、目标载荷—转速—温度矩阵和期望输出发给无觅科技。技术人员会先核对主轴接口、端面接触、油盒空间、传感器有效区间及计算公式,再决定是否需要非标夹具或量程调整,并将确认结果写入技术协议。
系统组成与信号链
| 子系统 | 结构与作用 | 需要控制或记录的数据 |
|---|---|---|
| 主轴与试样系统 | 上试样安装在旋转主轴,下试样固定在扭力轮及油盒组件中,形成端面对端面的滑动接触。 | 主轴转速、试样同轴度、端面跳动 |
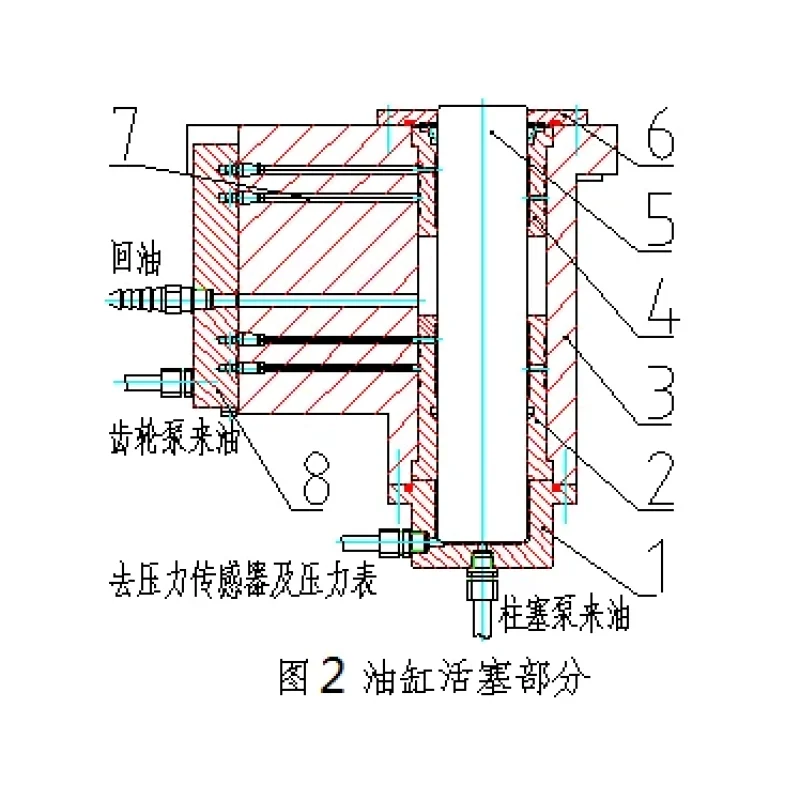
| 静压油缸 | 活塞由上下两组静压油腔支承,齿轮泵供油形成低摩擦油膜;加载压力通过活塞把下试样向上推向上试样。 | 试验力、保持稳定性、活塞回程 |
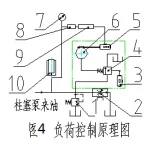
| 负荷控制 | 柱塞泵提供加载油压,电机驱动先导式溢流调压机构,负荷传感器反馈实际载荷并完成稳载。 | 设定载荷、实际载荷、卸载状态 |
| 摩擦力测量 | 下试样受到的切向力使扭力轮偏转,钢丝与连接机构把力传到摩擦力传感器。 | 摩擦力、摩擦系数、零点漂移 |
| 温度与数据系统 | 油盒加热/测温与嵌入式测控系统记录温度、转速、转数、时间及力信号。 | 温升曲线、摩擦曲线、试验报告 |
工作原理与关键结构
端面摩擦副与轴向载荷路径
上试样随主轴旋转,下试样不转并由液压缸从下方向上加载。载荷路径依次经过液压活塞、扭力轮/油盒、下试样和上试样。试样端面的平行度、同轴度及装夹刚度会改变真实接触面积,试验前应核对端面跳动和接触印迹,不能仅按夹具已经锁紧判断装夹合格。
八腔静压支承降低加载摩擦
静压油缸的活塞上、下各设置四个油腔,齿轮泵供给的压力油经节流进入油腔,在活塞与缸体之间形成承载油膜。该结构的目的,是让负荷传感器读数尽量对应试样法向载荷,而不是混入较大的活塞密封摩擦。油温、过滤状态和节流通道堵塞会影响活塞浮起状态,应纳入维护检查。
双油源共箱但功能分开
齿轮泵负责静压支承,柱塞泵负责产生试验载荷,两套油路共用油箱但压力和流量用途不同。系统设置过滤器、溢流阀和电磁阀;停机或保护动作时,电磁阀完成快速卸载。排查载荷波动时应区分静压供油异常与加载油压异常,不能把所有问题都归为传感器漂移。
电动调压与负荷闭环
可逆电机或伺服电机经蜗杆、丝杠改变先导式溢流阀的调定压力,负荷传感器把实际载荷反馈给控制器。系统通过微量补压和卸压保持设定值。低于满量程4%的区域采用绝对误差表达,说明小载荷试验要特别关注量程适配,不能用高量程设备替代低载荷精密测量。
扭力轮把摩擦力从油盒中分离出来
下试样与油盒组件受到切向摩擦力后带动扭力轮发生微小转动,钢丝传力机构把该位移转化为摩擦力传感器信号。钢丝预紧、连接螺母松动、油管牵拉和油盒接触都会产生附加阻力。每次换装油盒或摩擦副后,应重新检查空载零点和标准摩擦力示值。
试样、摩擦副与方法控制
- 上、下试样的材料牌号、热处理、尺寸、端面粗糙度和平面度均应记录
- 油浸试验固定油品批次、加入量、起始温度和试样浸润时间
- 多孔含油材料应规定清洗、干燥、含油处理和称量时间窗口
- 质量磨损量较小时,应控制清洗残留、环境吸湿和天平分辨力
- 摩擦系数计算所用法向载荷应取实际稳定载荷而非仅取设定值
主要技术参数
| 试验力范围 | 40 N~10000 N |
|---|---|
| 试验力示值准确度 | 最大试验力4%以上±1%;4%以下±5 N |
| 试验力保持变动值 | ±0.3% FN |
| 摩擦力测量范围 | 0~300 N |
| 摩擦力示值准确度 | 10~300 N范围内±2% |
| 主轴转速范围 | 200~2800 r/min |
| 主轴转速误差 | ±10 r/min |
| 温度测量范围 | 0~200℃ |
| 温度控制精度 | ±2℃ |
| 时间设置 | 1 s~9999 min |
| 转数设置 | 1~9999999 |
| 外形尺寸 | 760 × 860 × 1600 mm |
| 净重 | 约500 kg |
参数依据现有技术方案整理。执行标准的版本、非标试样尺寸、附件接口、量程组合和最终验收指标,应在技术协议中逐项确认。
建议的试验实施顺序
- 制备端面试样:控制端面平行度、粗糙度、硬度与清洁状态。
- 确定润滑状态:按任务选择无油或浸油,并固定油品批次与用量。
- 设定载荷/转速:在设备范围内设置载荷、转速、时间和温度边界。
- 关联多指标:联合分析摩擦力/系数、温升、磨损量和表面形貌。
标准、方法与数据输出
- 试验方法与验收条件按材料、摩擦副和双方确认的技术协议执行
可记录或计算的数据:试验力、摩擦力、温度、转速、转数和摩擦系数等数据。
标准给出的试样、程序和判定要求优先于设备通用功能。软件计算值应保留原始力、转速、温度、时间或转数数据作为追溯依据。
系统配置
- 试验机主机
- 液压油源与加载系统
- 嵌入式测控系统
- 试验油盒与配套附件
- 技术文件、工具与备件


到货验收与周期核查要点
- 在400 N附近、常用载荷点和接近10000 N处核对试验力示值与保持误差
- 分别检查齿轮泵静压支承和柱塞泵加载油路的压力、过滤及泄漏
- 用标准摩擦力装置核对0—300 N测量链的零点、示值和回程
- 核对200、常用转速及2800 r/min附近的实际转速
- 在常用油温和接近200℃工作点核查测温示值及超温停机
- 用典型端面试样完成连续重复试验并比较载荷、摩擦力和温升曲线
方法边界补充问答
MM-U10A主要适合什么接触形式?
它采用材料端面滑动摩擦形式,适合圆形端面试样的摩擦磨损评价。
为什么低载荷段的误差表达不同?
资料以最大试验力4%为分界:高段采用相对误差,低段采用绝对误差。验收时应按对应区间核对。
能否做无油与浸油对比?
可以,但应固定试样表面状态、油品批次、油温、用量和试验顺序,避免把边界条件差异误判为材料差异。
端面试验最关键的试样质量是什么?
平行度、粗糙度、硬度、清洁度和装夹同轴度都会直接影响接触压力与摩擦数据。
配套技术文章
- MM-U10A端面滑动摩擦试验的加载结构与适用材料
- 静压油缸与伺服稳载对10 kN摩擦试验数据的影响
- 工程塑料和粉末冶金材料端面摩擦试验方案设计
- MM-U10A液压油源、摩擦力测量与日常核查
- MM-U10A与MPV-20C的接触形式、载荷方向和结果差异
方案确认需要准备的资料
建议整理试样图纸和材料状态、接触形式、目标载荷与速度、温度和润滑条件、采用的标准版本、判定指标、原始数据格式及验收样。无觅科技会据此核对主机能力、夹具接口、传感器有效区间、软件字段和保护条件,减少设备到场后再次修改方法的风险。