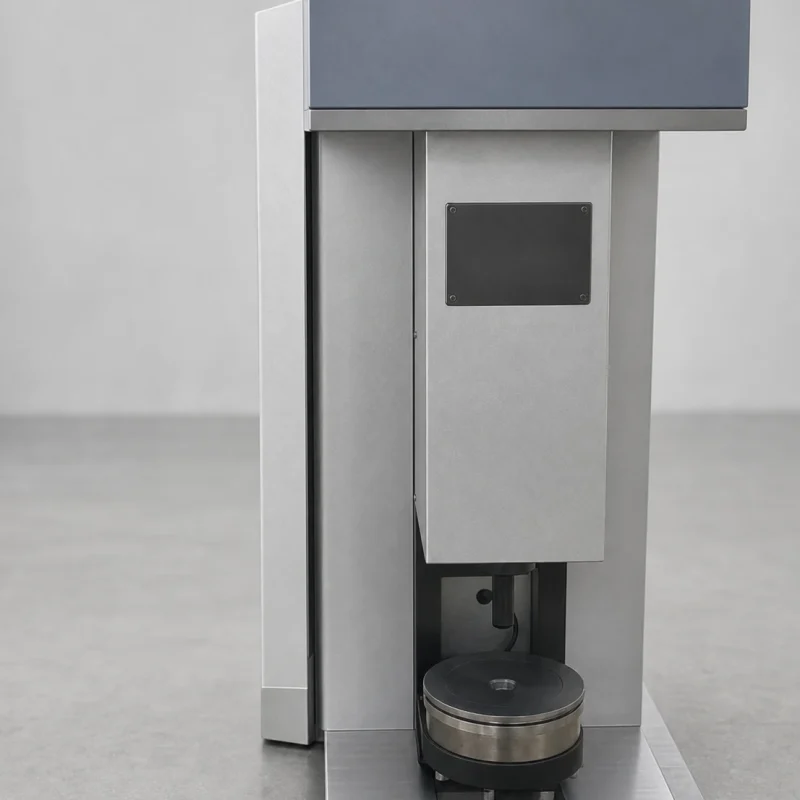
产品型号:MR-G005
产品定位:MR-G005以攻丝这一真实加工过程模拟金属加工液的润滑表现。标准丝锥旋入装有待测液的螺母坯,设备记录完整扭矩曲线和选定区间的平均扭矩;通过基准液与待测液之比评价润滑性,也可通过基准材料与待测材料之比研究可加工性。配置挤压丝锥后,可扩展到微量润滑、冲压或滚压成形液评价。它输出的是特定加工体系下的相对扭矩证据,不替代四球极压、材料磨损或实际机床寿命试验。


用途、试验对象与方法边界
以标准丝锥对充满待测加工液的标准螺母坯件进行攻丝,记录平均扭矩,并通过基准液/待测液或基准材料/待测材料的扭矩对比评价润滑与切削性能。也可用于丝锥寿命及挤压加工润滑性能研究。
与相邻机型的边界:MR-G005不是通用摩擦磨损机,而是以攻丝这一真实加工过程评价金属加工液;应与四球、销盘或PV类页面保持不同关键词与内容结构。
适合组织的试验任务
- 切削液润滑性比较
- 少量润滑剂评价
- 不同金属材料切削性能
- 丝锥寿命与挤压润滑研究
典型场景与技术回答
需要比较五种切削液的润滑性,怎样建立基准体系?
选择稳定、批次可追溯的基准液,固定丝锥批次、螺母坯材料、底孔、转速、攻丝深度、采样区间和清洗流程。将基准液穿插在样品序列中,而不是只在第一天测试一次;用样品平均扭矩与邻近基准结果计算比值,可监控丝锥磨损和系统漂移。
想评价不同铝合金的可加工性,可以只更换螺母坯材料吗?
可以采用相同刀具和基准液,把材料作为主变量,但不同合金的底孔质量、硬度、热处理和毛刺必须受控。结果应解释为规定攻丝体系下的相对扭矩;若切屑形态或粘刀机制不同,还要记录螺纹表面与丝锥附着。
怎样用设备研究丝锥寿命?
保持材料、液体和参数不变,连续加工规定数量的螺母坯,跟踪稳定段平均扭矩、峰值、曲线波动和螺纹质量。寿命终点要预先定义,例如扭矩增幅、螺纹通止规、崩刃或粘附程度;达到终点后停止,不能用断锥作为唯一判据。
微量润滑油为什么更适合配挤压丝锥做对比?
挤压成形没有切屑带走液体,接触压力和界面剪切更集中,更容易放大边界润滑差异。但需严格控制涂布量、底孔直径和材料塑性,并为挤压方法单独建立基准与安全扭矩上限。
非标试样或扩展工况怎样确认?
如果实验室已有企业内部攻丝评价法,技术人员可依据丝锥规格、螺距、螺母坯图纸、底孔公差、基准液、目标转速和平均扭矩取值区间核对设备配置。对非M10方法,应先确认进给同步、传感器量程、夹具和安全边界,不能只更换一个丝锥夹头后沿用原程序。
系统组成与信号链
| 子系统 | 结构与作用 | 需要控制或记录的数据 |
|---|---|---|
| 伺服驱动与传动 | 伺服电机经同步带驱动传动机构,电磁离合器控制主轴与进给系统接合。 | 转速、旋转方向、离合状态 |
| 同步攻丝机构 | 主轴、丝杠和丝锥按规定螺距同步旋转并向下进给,限位开关控制反转退出。 | 攻丝行程、上/下限位、循环时间 |
| 试样与工作台 | M10螺母坯固定在圆工作台上,待测液充满孔区,锁紧与止转结构把扭矩传入传感器。 | 试样同轴度、孔径、介质状态 |
| 扭矩传感器 | 螺母坯—锁紧螺母—止转销—圆台构成传力路径,轮辐式传感器外圈固定并输出应变信号。 | 瞬时扭矩、平均扭矩、峰值 |
| 计算机测控 | 设置转速、采样区间和循环参数,显示扭矩—时间/行程曲线并计算基准与样品比值。 | 曲线、平均值、比值、报告 |
工作原理与关键结构
旋转与轴向进给必须按螺距同步
攻丝过程中丝锥每转一圈的轴向进给量必须与螺距匹配,否则轴向推拉会叠加到扭矩并损伤螺纹。设备通过主轴和丝杠机构组织旋转—进给,伺服驱动提供10—1000 r/min范围。更换丝锥规格或螺距不是简单更换夹头,需要核对丝杠、行程、试样孔和软件参数。
电磁离合与上下限位组成循环控制
离合器控制动力传递,丝锥到达下限位后反转退出,到达上限位后结束循环。限位位置应避开尚未进入稳定切削区的起始段,也要防止丝锥触底。限位偏移会改变有效攻丝长度和平均扭矩区间,重复性核查应包含实际行程。
扭矩经试样工作台传到轮辐传感器
螺母坯受到丝锥切削扭矩后,通过锁紧螺母和止转销把反力传给圆工作台,工作台再作用于轮辐式扭矩传感器。任何装夹松动、止转销间隙、工作台污染或试样偏心都会改变曲线。传感器外圈固定状态和标准砝码校准是量值可靠的基础。
采样区间决定平均扭矩的工程意义
切入、稳定切削、接近终点和反转退出对应不同曲线阶段。比较液体润滑性时,应在所有试样上使用相同且位于稳定切削区的采样窗口。若把切入峰值或反转扭矩混入平均值,材料毛刺、限位差异和离合冲击会掩盖液体差异。
切削丝锥与挤压丝锥代表不同机制
M10切削丝锥配合约φ8.538 mm底孔,通过切屑形成内螺纹;挤压丝锥配合约φ9.337 mm底孔,通过塑性流动成形。前者更适合切削液润滑评价,后者的接触压力与成形摩擦更高,可用于微量润滑和成形液研究。两种数据不能混用同一基准。
试样、摩擦副与方法控制
- M10螺母坯的材料、热处理、底孔直径、孔口倒角和孔深逐批记录
- 切削丝锥与挤压丝锥分开编号、分开建立基准曲线和寿命记录
- 每次试验固定加液量、覆盖位置、静置时间及试样清洗干燥流程
- 试样安装后确认孔轴线与丝锥同轴,避免径向偏载进入扭矩结果
- 平均扭矩采样窗口、滤波参数和剔除规则在同一项目内保持不变
主要技术参数
| 主轴输出扭矩 | 0~25 N·m |
|---|---|
| 最大极限扭矩 | 50 N·m(非切削挤压状态) |
| 扭矩测量示值相对精度 | ±2% |
| 扭矩校验砝码精度 | ±0.3% |
| 主轴无级调速 | 10~1000 r/min |
| 转速精度 | 100 r/min以上±5 r/min;100 r/min及以下±2 r/min |
| 扭矩采样区间 | 1~9999 |
| 标准切削/挤压丝锥 | M10 |
| 切削螺母坯件底孔 | Φ8.538 mm |
| 挤压螺母坯件底孔 | Φ9.337 mm |
| 主机外形尺寸 | 710 × 330 × 890 mm |
参数依据现有技术方案整理。执行标准的版本、非标试样尺寸、附件接口、量程组合和最终验收指标,应在技术协议中逐项确认。
建议的试验实施顺序
- 固化基准体系:确定基准液、待测液、丝锥和螺母坯件批次。
- 统一试样准备:控制底孔、清洁、装液量、温度和装夹同轴度。
- 执行攻丝程序:设置转速与采样区间,记录完整扭矩过程和平均值。
- 做比值判断:与基准样同批次、同程序对比,结合异常峰值和丝锥状态给出结论。
标准、方法与数据输出
- 试验方法、基准液/基准材料和评价公式应按企业方法或双方确认的技术协议固化
可记录或计算的数据:攻丝瞬时扭矩、平均扭矩、转速、转数,以及基准样与待测样的扭矩比值。
标准给出的试样、程序和判定要求优先于设备通用功能。软件计算值应保留原始力、转速、温度、时间或转数数据作为追溯依据。
系统配置
- 试验机主机
- 电控箱
- 计算机与控制软件
- 扭矩校验装置
- 标准夹具、工具与技术文件
到货验收与周期核查要点
- 用随设备提供的校准砝码核对扭矩零点、多点示值和重复性
- 核查10—1000 r/min范围中的低速、常用和高速点
- 分别验证上限位、下限位、反转退出和紧急停止
- 检查M10切削底孔φ8.538 mm与挤压底孔φ9.337 mm样件的装夹适配
- 以同批基准液和螺母坯完成不少于3次重复试验并比较平均扭矩
- 验证0—25 N·m正常输出及50 N·m非切削挤压状态保护边界
方法边界补充问答
攻丝扭矩为什么能反映加工液润滑性?
在丝锥、螺母坯件、转速等条件固定时,加工液对界面摩擦与成形/切削阻力的影响会反映在扭矩水平和曲线上。
切削丝锥与挤压丝锥能混用数据吗?
不能直接混用。两种工艺的材料变形和摩擦机制不同,应分别建立基准液、试样和评价区间。
为什么强调基准液?
扭矩受工具、材料和环境共同影响。基准液能帮助把批次差异与设备漂移从待测液差异中分离出来。
日常校验首先检查什么?
先确认扭矩传感器零点、标准砝码/校验装置、夹具同轴度和限位动作,再用基准样跑重复性。
配套技术文章
- 金属加工液攻丝扭矩模拟评定的试验原理与基准体系
- MR-G005扭矩传递链、采样区间与平均扭矩计算
- M10切削丝锥和挤压丝锥试验的试样准备差异
- 攻丝扭矩试验的同轴度、限位、清洗和校验
- 攻丝扭矩法、四球法与销盘法在加工液评价中的分工
方案确认需要准备的资料
建议整理试样图纸和材料状态、接触形式、目标载荷与速度、温度和润滑条件、采用的标准版本、判定指标、原始数据格式及验收样。无觅科技会据此核对主机能力、夹具接口、传感器有效区间、软件字段和保护条件,减少设备到场后再次修改方法的风险。