产品型号:MR-S10G
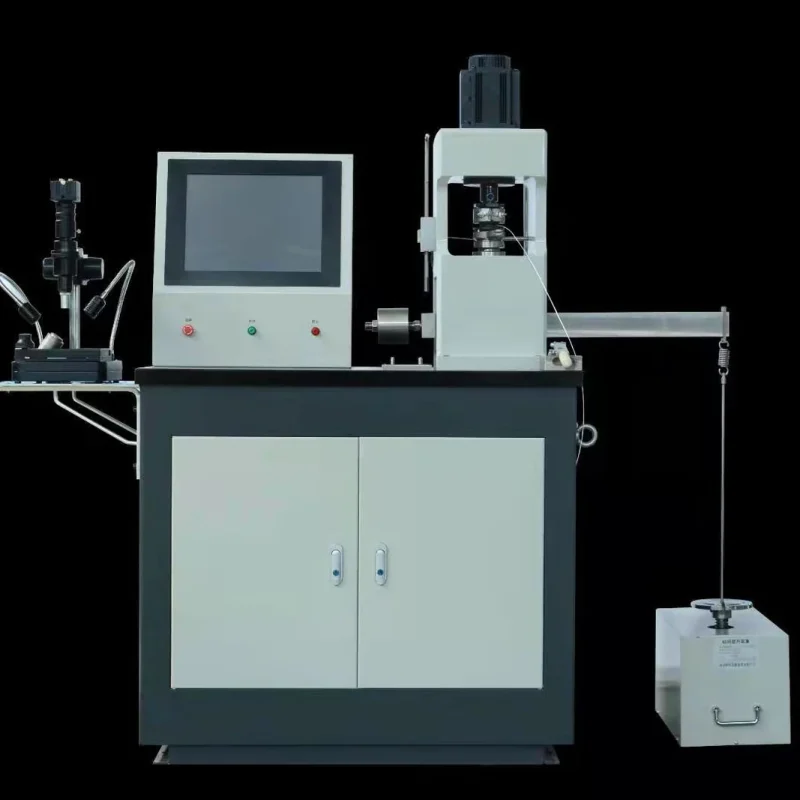
产品定位:MR-S10G是面向润滑剂四球极压、承载和抗磨评价的专用系统。上球随主轴旋转,下方三球固定在油盒中形成三个高应力点接触,杠杆与砝码施加最高10000 N载荷;高温油盒可在室温至250℃条件下运行,磨斑视频系统用于记录0—15 mm范围内的磨斑。它适合按GB 3142、GB/T 12580及双方确认的方法组织PB、PD、ZMZ等试验,不是多摩擦副通用材料试验机。


用途、试验对象与方法边界
以四球点接触滑动摩擦评价润滑剂承载能力,可用于最大无卡咬负荷PB、烧结负荷PD、综合磨损值ZMZ等指标。系统支持砝码杠杆加载、伺服主轴、高温油盒、摩擦力测量和磨斑视频测量。
与相邻机型的边界:MR-S10G是极压承载专用四球系统;MM-W1B则以多摩擦副和通用研究为主。若核心指标是PB、PD、ZMZ和高温磨斑,应优先S10G。
适合组织的试验任务
- 润滑剂PB/PD评价
- 综合磨损值ZMZ
- 高温四球摩擦
- 磨斑视频测量与报告
典型场景与技术回答
PB、PD和ZMZ是否可以使用同一载荷程序?
不可以。三类指标的目的、载荷级次、持续时间和判定不同。PB关注烧结前的最大无卡咬负荷,PD关注烧结负荷,ZMZ涉及综合磨损值或规定程序。应按采用标准的具体条款编制程序,并让砝码组合、转速、时间和判定字段一一对应。
250℃高温四球试验最容易忽略什么?
容易忽略试液真实温度与显示点的差异,以及高温挥发和氧化造成的油量变化。应规定装液量、升温与恒温时间、传感器插入位置、试液安全信息和冷却后拆卸条件;同时核查加热器绝缘、接地和超温保护。
磨斑直径由软件自动给出,是否还需要人工复核?
需要。磨斑边缘可能因反光、沉积膜或椭圆形状不清晰,自动阈值会产生偏差。应保存原图和标注图,按方法在规定方向测量并记录三球结果;对异常磨斑说明人工判读规则。
已经有MM-W1B四球夹具,为什么还需要S10G?
MM-W1B最大载荷1 kN且属于多摩擦副平台;S10G以10 kN杠杆砝码、PB/PD/ZMZ程序、高温油盒和磨斑视频为核心。若实验室必须完成高载荷极压与标准磨斑流程,专用S10G更匹配;中低载荷多方法研究则可保留W1B。
非标试样或扩展工况怎样确认?
无觅科技在确认四球试验配置时,会先核对客户采用的GB 3142、GB/T 12580或企业方法版本,再逐项确认钢球、砝码级次、转速、时间、温度、油量、PB/PD/ZMZ判定和磨斑报告格式。这样品牌服务出现在方法落地环节,而不是替代标准条款或实验室判定。
系统组成与信号链
| 子系统 | 结构与作用 | 需要控制或记录的数据 |
|---|---|---|
| 主轴与上球 | 1.5 kW伺服电机驱动主轴,上球通过1:7锥度接口定位并旋转。 | 转速、时间、上球状态 |
| 下球油盒 | 三颗φ12.7 mm钢球夹紧在油盒中,形成稳定三点支承并容纳约10 mL试液。 | 钢球批次、油量、接触温度 |
| 杠杆砝码加载 | 双刀口支承杠杆,砝码按力臂比换算试验力,经施力刀口作用于可升降油盒。 | 试验力、砝码组合、杠杆比 |
| 摩擦力与温控 | 油盒反力经力臂传到摩擦力传感器;250 W环形加热器与热电阻控制室温—250℃。 | 摩擦力、摩擦系数、温度 |
| 磨斑视频测量 | 试后对三颗下球磨斑成像、标定和测量,精度0.01 mm、范围0—15 mm。 | 磨斑直径、原图、标注图 |
工作原理与关键结构
四球点接触放大边界润滑差异
一颗上球与三颗下球形成三个高度集中的接触区。载荷增加时,接触压力迅速升高,润滑膜破坏、抗磨添加剂成膜和极压反应会反映为摩擦、磨斑或烧结。钢球材质、直径、精度、批次和表面清洁必须按方法控制。
刀口杠杆把砝码质量转换为试验力
杠杆由两个支承刀口和一个施力刀口组成,砝码放置位置与力臂比共同决定油盒上的载荷。刀口磨损、杠杆水平、砝码质量和挂载位置都会影响力值。资料对低于满量程4%和其上区间采用不同误差表达,验收应覆盖常用载荷而非只查满量程。
油盒线性导向减少附加阻力
装有三颗下球的油盒沿线性轴承升降,接受杠杆向上的加载并承受摩擦反力。导向卡滞、油污或侧向拉扯会让实际载荷和摩擦力偏离理论值。油盒装夹后应检查自由移动、杠杆落点和摩擦力臂位置。
高温油盒需要控制温度场而非只看显示
250 W环形加热器围绕油盒加热,热电阻测量规定位置的温度,控制范围为室温至250℃,资料给出的温度误差为±2℃。试液只有约10 mL,挥发、氧化和局部摩擦热会形成温差。高温方法需规定升温速率、恒温时间、传感器位置和防护。
磨斑视频系统必须用标尺建立像素关系
摄像系统显示磨斑并通过114 mm工作台调焦定位,软件按标定比例测量直径。放大倍数、焦距、光照和边缘判读都影响0.01 mm读数。每次更换镜头、分辨率或工作距离后,应使用标尺重新标定并保存原图。
试样、摩擦副与方法控制
- φ12.7 mm钢球按目标标准控制材质、精度、硬度、批次和一次性使用规则
- 下三球的夹紧顺序与接触位置固定,油盒和钢球使用验证过的清洗流程
- 试液体积约10 mL,实际方法中的加入量、预热和恒温时间需明确
- 砝码编号、质量、挂载位置和杠杆比纳入设备台账
- 磨斑测量保存原始图、标定信息、两方向读数和平均值
主要技术参数
| 最大试验力 | 10 kN |
|---|---|
| 低载荷示值误差 | 最大试验力4%以下±2 N |
| 高载荷示值相对误差 | 最大试验力4%及以上±1% |
| 加载方式 | 砝码手动加载 |
| 最大摩擦力 | 20 N |
| 摩擦力示值相对误差 | ±3% |
| 温度控制范围 | 室温~250℃ |
| 主轴转速 | 10~3000 r/min,无级可调 |
| 转速控制精度 | ±1 r/min |
| 一次试验用油量 | 10 ml |
| 标准钢球 | Φ12.7 mm |
| 时间显示/控制 | 1 s~9999 min |
| 外形尺寸 | 1185 × 505 × 1565 mm |
| 磨斑测量精度/范围 | 0.01 mm / 0~15 mm |
参数依据现有技术方案整理。执行标准的版本、非标试样尺寸、附件接口、量程组合和最终验收指标,应在技术协议中逐项确认。
建议的试验实施顺序
- 确认评价指标:在PB、PD、ZMZ或磨斑中确定本次试验的主指标。
- 统一钢球与油样:固定钢球批次、清洗流程、油量、温度与加载级别。
- 执行加载/转速程序:按方法加砝码、设转速和时间,监测摩擦力、温度与停机条件。
- 测量磨斑:用视频系统标定比例、测量磨斑并将图像与原始数据一起归档。
标准、方法与数据输出
- GB 3142 润滑剂承载能力测定法(四球法)
- GB/T 12580 润滑油高压性能测定法(四球机法)
可记录或计算的数据:摩擦力、摩擦系数、温度、转速、时间、磨斑直径及PB/PD/ZMZ等评价指标。
标准给出的试样、程序和判定要求优先于设备通用功能。软件计算值应保留原始力、转速、温度、时间或转数数据作为追溯依据。
系统配置
- 试验机主机
- 试验力砝码
- 常温/高温油盒
- 磨斑视频测量仪
- 四球附件、工具与技术文件
到货验收与周期核查要点
- 使用标准砝码/测力装置核对低于4%量程、常用点和接近10000 N载荷
- 检查双刀口支承、施力刀口、杠杆水平和砝码位置标识
- 核查0—20 N摩擦力示值、零点及摩擦系数换算
- 验证10—3000 r/min范围的低速、常用和高速点;资料中的叙述差异以技术协议确认为准
- 在常用温度和接近250℃点核对温度示值、恒温及超温停机
- 使用标尺核查磨斑视频0.01 mm分辨/示值与0—15 mm范围,并完成标准油重复试验
方法边界补充问答
PB、PD和ZMZ分别代表什么?
PB用于描述最大无卡咬负荷,PD用于描述烧结负荷,ZMZ为综合磨损值。应按油品用途和方法选择评价指标。
为什么四球试验要严格管理钢球?
钢球材质、直径、表面质量、批次和清洗状态会影响接触与磨斑,应与油样信息一起追溯。
高温油盒能否直接做到250℃?
资料给出室温至250℃范围,实际升温速率、稳定时间和安全边界应按油样与技术协议确认。
磨斑测量仪如何保证可信?
试验前校准比例尺,固定光照和焦距,保留原图、标注图和重复测量记录。
配套技术文章
- 四球极压试验中PB、PD与ZMZ的载荷程序和判定边界
- MR-S10G杠杆砝码加载与四球点接触结构
- 250℃高温油盒和磨斑视频测量的试验控制
- 四球钢球、油盒、杠杆和摩擦力系统的质量控制
- MR-S10G与MM-W1B四球试验配置的应用分工
方案确认需要准备的资料
建议整理试样图纸和材料状态、接触形式、目标载荷与速度、温度和润滑条件、采用的标准版本、判定指标、原始数据格式及验收样。无觅科技会据此核对主机能力、夹具接口、传感器有效区间、软件字段和保护条件,减少设备到场后再次修改方法的风险。